


1. Qog'ozga kirish
Qo'shimcha ishlab chiqarishda (AM) ultrashort pulsli (USP) lazerlar turli materiallarni qayta ishlash va ushbu texnologiya yordamida ishlab chiqarilgan qismlarning o'lchamlari va shaklini kamaytirish uchun ishlatilishi mumkin. Ushbu ish USP lazerlari lazer kukunli qatlam termoyadroviy (LPBF) ga munosib alternativ ekanligini ko'rsatadi, ayniqsa ba'zi muhim qismlarni ishlab chiqarishda yuqori aniqlik talab qilinganda. Tadqiqotda buyurtma qilingan{2}}va oʻz-oʻzidan yasalgan zanglamaydigan poʻlatdan yasalgan kukun zarralari- hamda optimallashtirilgan texnologik parametrlar seriyasi orqali izchil kvadrat qatlamlar yordamida kerakli natijalarga erishildi.
Ushbu tadqiqot ushbu turdagi lazerni qo'llashda jarayon parametrlari hal qiluvchi rol o'ynashini tasdiqlaydi, chunki har qanday parametrdagi kichik og'ishlar ham to'liq erishga olib kelishi mumkin. Erish issiqlik to'planishini yaratish uchun skanerlash tezligini kamaytirish orqali past impulslarni takrorlash tezligida (500 kHz) va past o'rtacha lazer quvvati qiymatlarida (0,5-1 Vt) erishildi. Bu qismlarning minimal hajmini yanada qisqartirish imkoniyatlarini ochadi va AMda USP lazerlarini qo'llashda muhim ahamiyatga ega.
2. To'liq matnga umumiy nuqtai
Qo'shimcha ishlab chiqarish texnologiyasining rivojlanishi bilan femtosekundli lazerlar 316L zanglamaydigan po'latdan lazer bilan ishlov berishda keng qo'llash istiqbollariga ega. Ushbu maqola 316L zanglamaydigan po'latdan femtosekundli lazer bilan ishlov berishda jarayon parametrlarini o'rganish bo'yicha tadqiqot ishini umumlashtiradi va taqdim etadi. Ushbu tadqiqotning asosiy maqsadi qayta ishlash sharoitlarini optimallashtirish uchun lazer quvvati, kukun zarralari hajmi, skanerlash tezligi va soya chizig'i masofasi kabi jarayon parametrlarining qayta ishlangan materialning sifati va ishlashiga ta'sirini o'rganish edi.
Tadqiqotda tadqiqot guruhi birinchi navbatda 316L zanglamaydigan po'latning xususiyatlari va qo'llanilishini tanishtirdi va femtosekundli lazerni qayta ishlash tamoyillari va jarayonlarini ishlab chiqdi. Keyinchalik, ular lazer kuchi, kukun zarralari hajmi, skanerlash tezligi va soya chizig'i masofasi kabi asosiy jarayon parametrlarining ishlov berish sifatiga ta'siriga e'tibor qaratdilar.
Eksperimental tadqiqotlar orqali tadqiqot guruhi haddan tashqari ablasyon va moddiy zararni oldini olish uchun mos lazer quvvat diapazonini aniqladi. Ular, shuningdek, chang zarrachalarining turli o'lchamlarini qayta ishlash sifatiga ta'sirini o'rganib chiqdilar, bu esa nozik kukun zarrachalarining o'lchamlari eritilgan hovuzni yaxshiroq nazorat qilish va yuqori shakllanish aniqligiga erishish mumkinligini aniqladi. Bundan tashqari, tadqiqot guruhi skanerlash tezligi va soya chizig'i masofasining sirt sifati va tarkibiy qismlarni qayta ishlash samaradorligiga ta'sirini o'rganib chiqdi. Skanerlash tezligi va soya chizig'i masofasini sozlash orqali ular sirt nuqsonlari va bo'shliqlarning shakllanishini muvaffaqiyatli qisqartirdi va ishlov berish sifati va samaradorligini oshirdi.
Nihoyat, tadqiqot guruhi 316L zanglamaydigan po'latdan lazer bilan ishlov berishda femtosekundli lazerlarni qo'llash istiqbollarini muhokama qildi va hozirgi tadqiqotlar va kelajakdagi rivojlanish yo'nalishlaridagi muammolarni ko'rsatdi.
3. Grafik tahlil Ultrashort puls (USP) lazerlari odatda femtosekundlar (10⁻¹⁵ soniya) va pikosoniyalar (10⁻¹² soniya) vaqt oralig'ida juda qisqa puls kengliklarini yaratishi mumkin. USP lazerlarining printsipi optik chiziqli bo'lmagan effektlar va ultrafast optika texnologiyasiga asoslangan.
USP lazerining asosiy komponenti lazerli rezonans bo'shlig'i bo'lib, u lazer muhitini (masalan, Nd: YAG kristalli yoki Ti: safir kristalli) va yorug'likni kuchaytiradigan lazerni kuchaytiruvchi vositani (lazer diodi yoki flesh chiroq kabi) o'z ichiga oladi.
Lazerni kuchaytirish jarayoni stimulyatsiya qilingan emissiya orqali amalga oshiriladi. Qo'zg'atuvchi manba (masalan, lazer diodi yoki chiroq chiroqi) ta'sirida lazer muhitidagi atomlar yoki ionlar yuqori energiya darajasiga qo'zg'atiladi. Ular asosiy holatga qaytganlarida, stimulyatsiya qilingan emissiya orqali fotonlarni chiqaradilar. Ushbu fotonlar rezonans bo'shlig'ida oldinga va orqaga aks etadi, kuchaytiruvchi vosita tomonidan kuchaytiriladi va nihoyat kuchli lazer chiqishi hosil qiladi.
USP lazer yorug'lik va o'ta tezkor optikaning chiziqli bo'lmagan ta'siridan foydalangan holda ultra qisqa impulslarni yaratishga qodir. Lazer muhitida yorug'likning tarqalishi nochiziqli effektlarni keltirib chiqaradi, masalan, o'z{1}}fazali modulyatsiya va optik chiziqli bo'lmagan sinishi. Bu ta'sirlar impuls spektrida o'zgarishlarga olib keladi va uni kengroq qiladi. Rezonans bo'shlig'iga optik chiziqli bo'lmagan elementlarni (masalan, chastotani ikki baravar oshiruvchi kristallar yoki optik tolalar) kiritish orqali impuls spektrini yanada modulyatsiya qilish, uni toraytirish va ultraqisqa impulslarni hosil qilish mumkin.
Bundan tashqari, USP lazer pulsni siqish uchun ultrafast optikadan foydalanadi. Panjara, optik tolalar va chiziqli bo'lmagan kristallar kabi elementlardan foydalangan holda, pulsni femtosekund va pikosekund oralig'ida puls kengliklariga erishish uchun vaqt ichida siqish mumkin.
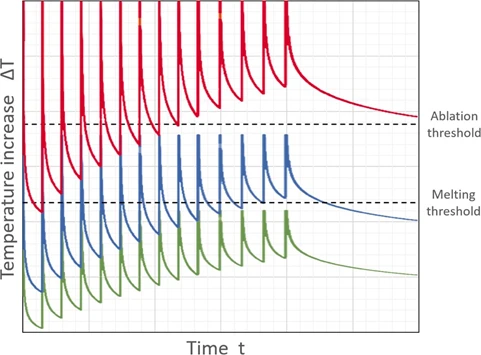
1-rasmda turli lazer quvvat qiymatlari ostida haroratning evolyutsiyasi ko'rsatilgan. Quvvat qiymati juda yuqori bo'lsa (qizil egri), harorat eritish va ablasyon uchun chegaradan oshib ketadi; quvvat qiymati juda past bo'lsa (yashil egri), harorat erish chegarasiga etib bormaydi. Optimal quvvat qiymatida (ko'k egri) harorat ablasyonga olib kelmasdan materialni eritish uchun etarli.

Ceit AM uchun maxsus metall kukunlarini taqdim etishga qodir. Ushbu afzallikdan foydalanib, Ceit o'zi ishlab chiqargan gaz-atomlashtirilgan metall kukunlari zarralaridan foydalanishni boshladi. Kukun zarrachalari hajmining natijalarga ta'sirini o'rganish uchun ikki xil kukun o'lchami tanlandi va navbati bilan qo'pol kukun (zarrachalar hajmining taqsimlanishi 20-45 mikron) va nozik kukun (<20µm particle size distribution) to distinguish them, as shown in Figure 2.
Kerakli mayda kukun cho'kishiga erishish muammosini hal qilish uchun avval taglik yuzasi pürüzlülüğünü oshirish va substrat va kukun o'rtasidagi yopishqoqlikni oshirish- uchun lazer bilan ishlov berildi. Lazerli ablasyon jarayonidan so'ng ishlov berilgan hudud 3D optik profilometr (Sensofar S Neox) yordamida profillangan bo'lib, Sa qiymati 3,3 mkm va chuqurligi 51,499 mkm bo'lgan. Keyin bu maydonga yivsiz pichoq yordamida birinchi qatlam qo'yildi, bu esa kukunni to'ldirish va substratga yopishish imkonini beradi. Keyinchalik, qalinligi 250 mkm gacha bo'lgan tuzilmalarni hosil qiluvchi chuqurchalar qo'shilgan pichoqlar kombinatsiyasi yordamida keyingi qatlamlar qo'llanildi. Ushbu usul bir xil qatlam qalinligiga erishdi: qo'pol kukunlar uchun 100 va 200 mkm va nozik kukunlar uchun 50 mkm. Kukun bilan bo'yash jarayoni 3-rasmda ko'rsatilganidek, pichoq yordamida amalga oshirildi.
USP lazerlarini AMga qo'llashda asosiy muammo femtosekundli lazer impulslarining yuqori energiyasini metall kukunlarga eritish va ablasyondan qochish uchun etkazishdir. Quvvat juda yuqori bo'lsa yoki etkazib berish tezligi noto'g'ri bo'lsa, ablasyon sodir bo'ladi. Ablatsiya kukun zarralari yoki substratda sodir bo'lishi mumkin. Ikkinchisi 4a) dan c)gacha bo'lgan rasmlarda ko'rsatilganidek, zarrachalarni ishlov berish maydonidan atrofdagi ablatsiyalangan maydonga chiqarib yuboradi.
Quvvatni ablasyon diapazonining maksimal qabul qilinadigan qiymatidan pastga kamaytirish orqali to'liq ablatatsiya qilingan substratdan substratga ham, kukunga ham ta'sir qilmaslik uchun nisbatan tez o'tishni kuzatish mumkin. Bu Groeningdick va Mayer tomonidan o'z tajribalarida topilgan natijalarga juda mos keladi. Ushbu o'tish uzoqroq impulslardan foydalanganda ham mavjud, ammo femtosekund impulslari holatida jarayon oynasi sezilarli darajada torroq bo'ladi. Nozik kukunlardan foydalangan holda o'tkazilgan tajribalarda pastki chegara ham aniqlandi, undan pastda kukun ta'sir qilmaydi. Bunda quvvat 0,5 Vt dan past bo‘lganida 4-d) rasmdagiga o‘xshash natijalar kuzatildi. Quvvat bu qiymatdan oshib ketganda kukun eriy boshladi va zarrachalar yig‘ilib kattaroq sharlarni hosil qildi.
Birinchidan, lazer quvvati 0,68 Vt va 0,765 Vt quvvat qiymatlari yordamida oyna jarayonining pastki chegarasiga o'rnatildi. Keyin skanerlash tezligi 5 mm/s dan mumkin bo'lgan eng past qiymatga tushirildi. Birinchi sinov uchun biz 0,68 Vt dan foydalandik. Birlik maydoniga impulslar soni ortishi bilan issiqlik to'planishi ortdi, metall kukunlari eriy boshladi, zarralar bir-biriga yopishib qoldi va aglomeratsiya orqali kattaroq zarrachalarni hosil qildi.
6-rasmda, skanerlash tezligi asl qiymatining yarmiga tushirilganda, biz zarrachalar hajmining o'sishini kuzatishimiz mumkin, natijada jarayon hududida kattaroq kukunli aglomeratlar hosil bo'ladi. O'lchamdagi bu o'sish Sa ning 5,43 µm dan 6,75 µm gacha oshishiga olib keldi. Aksincha, 0,765 Vt quvvatda o'tkazilgan tajribada skanerlash tezligini pasaytirish Sa ning 6,89 µm dan biroz pasayishiga olib keldi. Ikkala quvvat darajasida ham skanerlash tezligini pasaytirish yaxshi natijalar berdi va Sa qiymatini 3,9–4,1 mikrongacha pasaytirdi. Buning sababi shundaki, tezlik pasayganda, aglomeratlar bir qatlamga birlashadi va natijada bir xil struktura hosil bo'ladi.


